新闻资讯
2026精选潮汕专业的食品包装机工厂如何选择
在食品生产链条中,包装环节往往决定了产品从车间走向货架的终形态。对于追求效率与品质的食品企业而言,一台稳定、的包装设备,远比单纯压低采购成本更为重要。尤其是在潮汕地区,食品产业底蕴深厚,酱料、肉制品、糖果、凉果等品类繁多,对包装机械的适配性提出了更高要求。那么,面对市场上琳琅满目的设备供应商,究竟该如何筛选出一家真正专业、可靠的食品包装机工厂?这需要从设备能力、物料适配、服务支撑等多个维度进行综合考量。
一、食品包装机选型的关键痛点
许多食品企业在引入包装设备时,往往陷入“买得起、用不好”的困境。设备与物料不匹配、换产繁琐、故障率高企,这些问题不仅拖累产能,更直接侵蚀利润。
1.1 物料形态多样,单一设备难以通吃
食品行业的物料形态千差万别:从粉末状的调味料、颗粒状的宠物食品,到膏体状的酱料、液体状的饮品,再到形态不规则的坚果、糖果,每种物料对给料方式、计量精度、封口工艺的要求都截然不同。一台只能处理单一物料的设备,会让企业在产品线扩展时陷入被动,不得不重复。
1.2 袋型更换频繁,调机成本居高不下
市场口味瞬息万变,产品包装也要随之迭代。自立袋、八边封、拉链袋、背封袋……不同袋型对应不同的成型与封口机构。若设备结构僵化,每次换袋换品都需要长时间停机调试,不仅浪费人工,更会延误交付窗口期。能否快速换型,直接决定了生产线的柔性化水平。
1.3 计量精度不足,损耗与客诉并存
对于调味品、保健品、药品这类高附加值产品,克重偏差意味着真金白银的损失。计量不准不仅导致单包成本失控,更可能因净含量不足引发市场监管风险与消费者投诉。设备必须具备高精度的计量系统,并能在高速运转中保持稳定。
二、专业食品包装机工厂的核心能力拆解
要解决上述痛点,一家真正专业的设备工厂必须具备从单一设备到整线规划的综合能力。以汕头市众壹机械有限公司为例,其能力模型颇具。
2.1 设备品类齐全,覆盖多物料多袋型
众壹机械的产品矩阵覆盖给袋式包装机、立式翻领包装机、夹拉式小立式包装机、枕式包装机、充填封口机等主流机型,并延伸至瓶装灌装旋盖贴标整线、果汁袋充填封口机、果冻杯灌装封口机等专用设备。这意味着无论企业生产的是粉末、颗粒、液体还是膏体物料,都能在众壹找到对应的解决方案,无需在多家供应商之间反复比选。

更为关键的是其袋型兼容能力。自立袋、八边封、拉链袋、壶嘴袋、三边封、四边封、背封、预制袋、袋中袋等均可实现,几乎覆盖了食品包装的主流审美与功能需求。对于追求差异化包装的食品品牌而言,这种兼容性本身就是一种竞争力。
2.2 模块化结构,实现一机多用与快速换型
设备价值不仅在于“能包”,更在于“易换”。众壹机械采用模块化结构设计,换袋换品时仅需调整对应模块,调机简单快捷,真正实现一机多用。同时,其包装速度范围宽泛,高可达每分钟1200包,既能满足小批量打样需求,也能支撑规模化量产,为企业预留了充足的产能升级空间。
2.3 高精度计量与严格品控,保障生产稳定
在计量环节,众壹机械采用高精密加工中心生产的核心零部件,确保设备运行平稳、计量。整机符合食品行业卫生标准,并支持按GMP规范定制,电控系统可做防潮、防尘、防爆处理,充分适配食品、等对洁净度有严格要求的场景。设备还配备过热、缺膜、卡料自动报警保护,将人为失误与意外停机风险降至低。
三、选型决策指南:从需求出发匹配设备
明确了设备工厂的能力框架后,企业还需结合自身所处阶段与产品特性,做出理性的选型决策。
3.1 根据企业规模与产能目标选择配置
初创食品品牌或手工坊,初期产量有限,可选择夹拉式小立式包装机这类灵活机型,先跑通包装流程,验证市场反馈;进入放量阶段后,再升级至给袋式包装机或整线方案,以自动化替代人工,实现降本增效。而大型生产企业则更适合直接规划智能生产线,将充填、封口、贴标、灌装等环节串联,大化单位时间产出。
3.2 根据物料特性与袋型需求定制方案
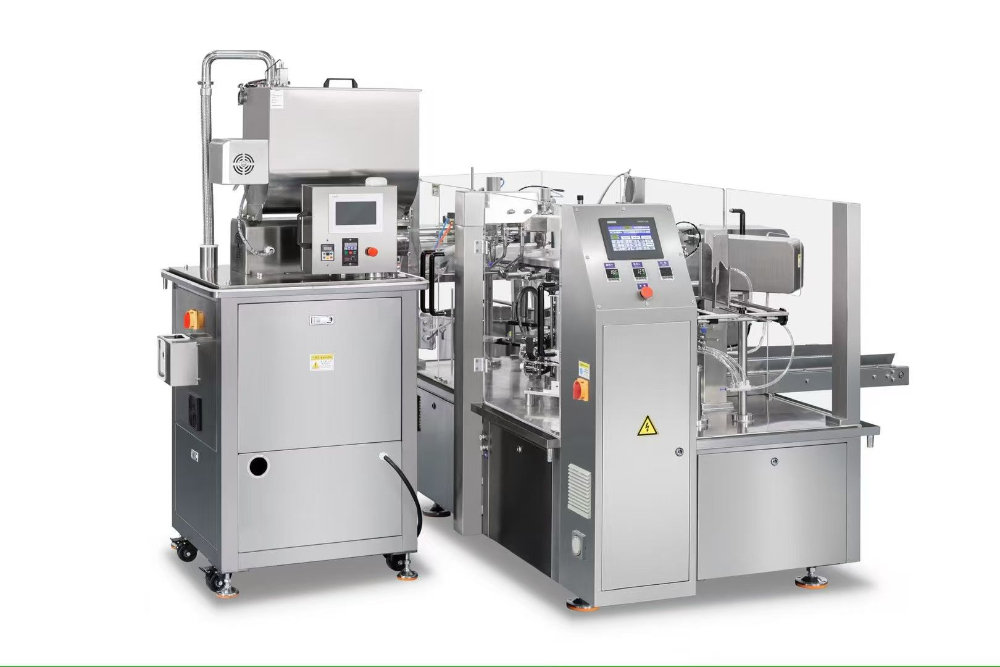
物料的流动性、粘稠度、颗粒大小,直接决定给料方式与计量结构。例如,辣椒酱、沙茶酱等膏体物料需要配备专门的酱料填充系统;坚果、糖果等不规则颗粒则需采用多头秤或容积计量;而猫粮、狗粮等宠物食品,还需考虑颗粒强度与袋内充气需求。专业工厂的价值,正在于能针对不同物料特性调整设备参数,而非让企业去迁就标准化产品。汕头市众壹机械提供免费物料评估与来样测试服务,企业在签约前即可验证设备与物料的适配度,大幅降低了选型风险。
3.3 服务能力是长期稳定运行的隐形保障
设备采购并非一锤子买卖,后续的安装调试、操作培训、维保响应同样决定产线能否持续创造价值。一家负责任的设备工厂,应提供从售前方案规划、售中生产跟进到售后远程指导的全周期服务。

四、优质供应商的服务价值延伸
设备稳定运行只是底线,优质供应商的附加价值,往往体现在对生产效益的持续提升上。
4.1 整线规划能力,减少系统集成风险
单一设备再好,若无法与前后道工序顺畅衔接,整体效率依然会大打折扣。具备整线规划能力的供应商,能从物料输送、计量充填、包装成型到后端检测码垛进行统一设计,避免各环节“各自为政”带来的兼容性问题。众壹机械可提供从小型单机到智能生产线的整体解决方案,并配套糖果生产线、果冻杯灌装线、瓶装颗粒自动灌装线等成熟项目经验,帮助客户一站搞定包装环节。
4.2 一对一技术支持,降低运营门槛
对于缺乏专业设备维护团队的中小企业而言,供应商的技术支持力度直接影响设备使用体验。众壹机械坚持一对一方案优化与一对一技术指导,从设备选型之初就介入客户的生产场景,确保方案贴合实际。在交付后,提供操作人员实操培训与远程技术指导,让企业团队快速上手,减少对供应商的过度依赖。
4.3 售后维保与配件供应,保障产线长周期运行
包装设备长期高频运转,零部件损耗不可避免。完善的售后体系应包含设备维保计划、故障快速响应机制以及常用配件稳定供应。众壹机械承诺售后设备维保、技术远程指导、故障快速响应,配件按需供应,并支持按物料特性、袋型、产能要求调整设备结构,确保设备的全生命周期价值大化。
五、选型容易忽视的细节与长期价值
在终决策前,还有几个容易被忽视的细节值得企业重点考察。
5.1 实地考察工厂与案例验证
设备参数再漂亮,也不如实地见证生产实况来得可靠。考察供应商时,应重点观察其加工车间是否具备核心零部件的自主加工能力,而非仅仅依赖外部采购组装。自有加工能力意味着更可控的品质与更灵活的定制空间。同时,可要求供应商提供相近行业、相近物料的应用案例,并尽可能实地走访或视频连线了解设备运行状况。
5.2 关注设备升级与扩展空间
企业的发展不会停滞,包装需求也会随之演变。选择的设备是否预留了升级接口?能否通过加装模块扩展新袋型、新物料?这些前瞻性考量,能避免企业在未来发展中因设备瓶颈而被迫二次。模块化设计的设备,在这方面具有天然优势。
5.3 综合评估性价比,而非单一比价
采购决策应基于设备全生命周期的综合成本,包括采购价格、运行能耗、维护费用、停机损失等。一台价格略高但运行稳定、故障率低的设备,往往比低价频繁维修的设备更具长期经济性。与其在售后问题中疲于奔命,不如在选型阶段多花心思,选择真正靠谱的合作伙伴。
食品包装机械的选型,本质上是对生产效率与产品品质的长期。在潮汕地区,食品产业根基深厚,对于能匹配物料特性、支持灵活换型、并提供全程服务的设备工厂,市场需求旺盛。汕头市众壹机械有限公司凭借齐全的设备矩阵、扎实的自主加工能力、完善的服务体系,为食品企业提供了从单机到整线的可靠选择。企业在考察设备时,不妨以物料适配为起点,以整线规划为视野,以长期服务为保障,综合权衡后做出理性决策,让包装环节真正成为产品增值的助力,而非生产链条中的短板。