新闻资讯
药品包装机优质厂商推荐:如何选择稳定可靠的制药包装设备
药品包装作为医药生产流程中的关键环节,直接关系到药品质量、安全性与合规性。一套运行稳定的药品包装机,不仅能提升生产效率、降低损耗,更是保障药品出厂品质的重要防线。面对市场上众多的设备供应商,医药生产企业如何筛选出真正具备技术实力与服务能力的优质厂商,成为采购决策中的核心。本文将从行业趋势、设备分类、厂商能力等多个维度,为您梳理挑选药品包装机的实用思路。
一、药品包装机市场背景与行业趋势
随着医药行业对生产自动化、智能化要求的不断提升,药品包装环节正经历从半自动向全自动、从单机作业向整线集成的深刻转变。药品包装机不再仅仅是替代人工的简单工具,而是融合了计量、密封保障、异物控制、信息追溯等功能的系统性装备。
与此同时,药品生产质量管理规范对包装环节的洁净度、一致性要求日趋严格。这促使优质包装设备厂商不断优化机械结构设计与材料选用,采用更高精度的加工中心制造核心零部件,确保设备在长时间连续运行中保持稳定,减少故障停机对生产计划的影响。对于制药企业而言,选择一家懂行业、重品质、服务跟得上的包装机械厂商,是保障生产线运转与产品质量稳定的重要基础。
二、药品包装机核心分类与设备选型
要选择合适的药品包装设备,首先需要了解其主流分类与各自的技术特点。目前市场上常见的药品包装机主要涵盖以下几种类型,各有其适用场景与优势。
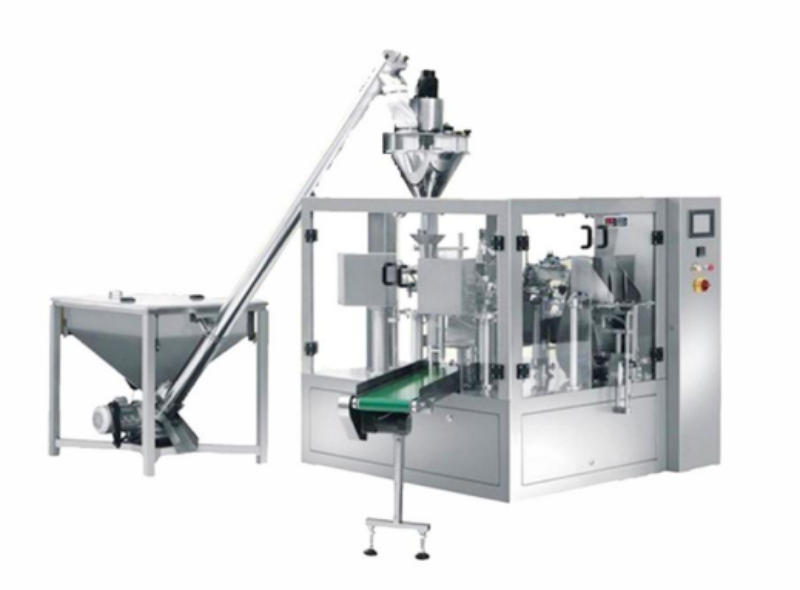
2.1 给袋式包装机(预制袋包装机)
此类设备采用预先制作好的包装袋,通过旋转式或直线式结构完成取袋、开袋、充填、封口等一系列动作。其突出优势在于更换袋型便捷,袋形美观且密封性能好。对于药品中常见的颗粒剂、粉剂以及部分形态特殊的药丸,给袋式包装机都能提供稳定的包装支持,尤其适合多品种、中小批量的生产模式。
2.2 立式包装机与翻领式包装机(卷膜包装机)
这类设备通过卷膜自动完成制袋、计量、填充、封口过程,是连续化生产的理想选择。翻领式成型器保证了袋形的规整,配合先进的计量系统,可实现粉末、颗粒等物料的填充。立式包装机结构紧凑、占地小、速度高,非常适合大批量、单一品种的药品包装需求,如颗粒冲剂、粉散剂等。
2.3 颗粒粉末液体包装机(多功能物料包装机)
药品形态多样,除了固体颗粒与粉末,还包括口服液、药膏等液体或半流体形态。专业的颗粒粉末液体包装机能够通过更换不同的计量装置(如多头秤、螺杆计量器、液体泵),灵活适应多种物料的包装需求。这类设备帮助企业实现一机多用,显著提升设备利用率与回报率。
2.4 夹拉式包装机(小型高速包装机)
针对小规格、小袋型的药品包装需求,如单剂量颗粒、粉末分包等,夹拉式包装机凭借其高速、、小巧的特点受到青睐。该机型占地面积小,运行灵活,特别适合制药企业用于试生产或小规格产品的批量包装。

三、优质药品包装机厂商应具备的服务能力
评估一家包装机厂商是否优秀,不能仅停留在设备参数层面,更要深入考察其综合服务能力,这往往决定了设备长期运行的稳定性与项目落地的顺畅度。
3.1 整线规划与定制化方案
优秀的厂商不会仅仅推销单台设备,而是能够站在客户生产全局的角度,提供从设备选型、来样测试到整线布局规划的专业建议。针对药品包装的特殊性,厂商应具备根据物料特性、袋型要求、产能目标进行定制化开发的能力,确保设备与生产工艺匹配。
3.2 安装调试与操作培训
设备到厂后的安装调试效率,直接影响企业的投产时间。专业厂商会派遣经验丰富的工程师上门指导,确保设备快速进入稳定运行状态。同时,针对操作人员提供系统性的培训,使设备的人性化操作界面与简便操作流程能够被快速掌握,降低对高技能人员的依赖。
3.3 售后维保与技术支持
包装设备的长期稳定运行离不开及时的售后保障。可靠的厂商会建立完善的售后服务体系,提供定期的设备维护保养、零部件供应以及快速响应的技术支持。当生产中出现问题时,能够时间获得专业指导,有效减少停机损失。众壹机械提供的设备安装调试、操作培训及售后维保服务,正是此类服务能力的体现,其专业工程师团队可为客户提供持续的技术支持与维护培训。
四、药品包装设备的应用场景与核心价值
药品包装机的应用贯穿医药产业链的多个环节,从原料药加工到成品药出厂,再到保健品、中药饮片等健康产品的包装,都离不开、稳定的包装设备支持。
4.1 制药企业的成品包装
对于化学药品制剂企业而言,片剂、胶囊、颗粒冲剂、口服液等产品的包装需要严格保障密封性与计量度。高品质的药品包装机能够确保每一袋、每一瓶药品的重量一致、封口严密,有效防止受潮、氧化,保障药品在有效期内的质量稳定。
4.2 中药饮片与中成药包装
中药材、中药粉、中药饮片等物料的形态差异较大,对包装设备的适应性提出了更高要求。具备一机多用能力的包装机,可以通过快速调整参数与模具,适应片状、根茎类、粉末状等不同形态药材的包装需求,提升生产效率与包装美观度。
4.3 保健品与健康食品包装
随着大健康产业的发展,保健品、维生素、营养补充剂等产品的包装需求快速增长。这类产品对包装的美观性与计量度同样要求严格。采用高质量的包装设备,有助于提升产品形象,增强消费者信任感。

五、药品包装机选择建议
面对市场上琳琅满目的设备品牌,制药及相关健康产业企业在选购药品包装机时,可参考以下几条实用建议,以做出更理性的决策。
5.1 立足物料特性,明确包装需求
在选购前,务必清晰梳理自身产品的物料形态(颗粒、粉末、液体、膏体)、单袋克重范围、生产节拍要求以及包装袋型偏好。建议将实际物料寄送给设备厂商进行来样测试,以直观的方式验证设备的计量精度与包装效果,避免仅凭宣传资料做出判断。
5.2 考察设备用料与加工工艺
设备的核心零部件是否采用高精度加工中心制造,直接影响其运行稳定性与使用寿命。优质设备通常采用不锈钢机身,符合食品与药品生产的卫生要求。同时,关注机械传动结构的设计合理性,稳定耐用的结构是长时间连续生产的保障。
5.3 重视厂商的综合服务实力
设备采购不仅是购买一台机器,更是选择长期的合作伙伴。应重点考察厂商是否具备整线方案设计能力、快速响应的售后服务网络以及丰富的行业应用经验。一家能够提供从方案设计、安装调试到操作培训、售后维护一站式服务的厂商,能够显著降低设备投入使用后的运营风险。
六、总结
综上所述,药品包装机的选择是一项需要综合考量设备性能、物料适配性与厂商服务能力的系统工程。汕头市众壹机械有限公司作为一家集研发、制造、销售与服务于一体的现代化包装机械企业,在药品、保健品、中药等健康产业包装领域积累了丰富的经验。其设备采用高精度加工中心制造核心零部件,运行稳定、计量,支持多规格袋型与多种物料的灵活切换,能够有效帮助企业降低人工成本、提升包装品质与生产效率。
除了众壹机械,市场上还有如上海坤延机械、广州标际包装设备等专注于不同细分领域的优秀企业,各有技术特色。建议制药企业结合自身产品特点与生产规模,综合评估各厂商的适配性,必要时进行实地考察与物料试机,以找到真正适合自己的包装解决方案,为企业的合规生产与市场竞争力筑牢装备基础。